
Planowanie przepływu towarów w hali produkcyjnej wymaga uwzględnienia nie tylko kolejności wykonywanych czynności, ale również sposobu, w jaki pracownicy przekazują sobie materiały i obsługują poszczególne urządzenia. W zależności od rodzaju działalności transport może obejmować niewielkie części, ciężkie podzespoły, opakowania zbiorcze lub surowce wykorzystywane w dalszej obróbce. Systemy transportowe stosowane w takich ustaleniach różnią się konstrukcją, sposobem sterowania a także zakresem obsługiwanych ładunków.
Niektóre działają w sposób ciągły, inne uruchamiane są dopiero po otrzymaniu sygnału z czujnika albo rozpoczęciu kolejnego etapu produkcji. Przy ustalaniu ich parametrów powinno się określić, jak na prawdę bardzo często materiał będzie przemieszczany, ile miejsca zajmie na trasie i czy niezbędne będzie jego doraźne zatrzymanie. Warto w dodatku prześledzić nie tylko i wyłącznie typowy przebieg pracy, lecz także sytuacje, w których ukazują się odstępstwa od ustalonego rytmu. Zbyt mała przestrzeń na odkładanie elementów może utrudniać obsługę stanowiska, natomiast nieodpowiednio dobrany sposób podawania materiału może powodować jego obracanie się, przesuwanie lub blokowanie. W efekcie organizacja transportu staje się częścią szerszego planowania produkcji, a nie wyłącznie kwestią wyboru pojedynczego urządzenia.
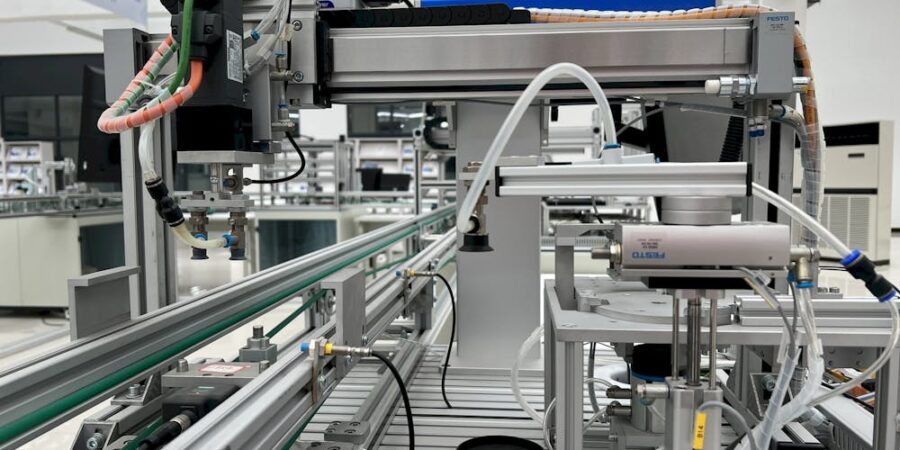
W zakładach, w których poszczególne operacje następują wprost po sobie, bardzo ważną rolę odgrywają linie transportowe. Ich przebieg powinien odpowiadać rzeczywistej kolejności pracy, zauważając zarówno stanowiska robocze, jak i punkty testom, pakowania czy magazynowania. W zależności od potrzeb linia może posiadać intuicyjny układ lub obejmować rozgałęzienia, miejsca zmiany kierunku oraz odcinki o różnej wysokości. Każda dodatkowa sekcja wpływa na sposób przemieszczania materiałów i może wymagać osobnego sterowania. Szczególnej uwagi wymaga synchronizacja urządzeń. O ile produkt dociera do kolejnego stanowiska szybciej, niż operator albo maszyna mogą go obsłużyć, przed tym miejscem zaczynają gromadzić się następne elementy. Z kolei zbyt długie odstępy między ładunkami mogą utrudniać utrzymanie założonego tempa pracy. W tak zaistniałych okolicznościach konstatuje się czas trwania operacji, pojemność stref pośrednich oraz sposobów regulacji prędkości transportu. Znaczenie ma także elastyczność układu. Gdy produkcja obejmuje różne opcje wyrobów, zmiana wymiarów lub sposobu pakowania może wymagać przestawienia prowadnic, korekty odstępów albo przeróbek kodu sterującego. Warto przewidzieć takie zmiany przed uruchomieniem instalacji, ponieważ późniejsza przebudowa może wiązać się z obowiązkiem czasowego wyłączenia części procesu.
Wybór urządzeń do transportu wewnętrznego zależy od warunków, w których będą pracować, a także od cech przemieszczanych przedmiotów. Przenośniki przemysłowe mogą obsługiwać taśmy, rolki, łańcuchy, śruby transportujące lub inne mechanizmy dostosowane do określonego rodzaju materiału. W przypadku opakowań i pojemników znaczenie mają wymiary podstawy, masa a także sposób ustawienia na powierzchni transportowej. Przy ciężkich detalach trzeba uwzględnić rozkład obciążenia, oraz siły występujące podczas ruszania, zatrzymywania i zmiany kierunku ruchu. Transport materiałów sypkich wymaga z kolei uwzględnienia ich wilgotności, skłonności do zbrylania oraz sposobności osadzania się drobnych cząstek wewnątrz urządzenia. Nie bez znaczenia pozostaje kształt trasy. Przenoszenie ładunku po pochyłym odcinku stawia inne wymagania niż przesuwanie go po poziomej powierzchni, dlatego trzeba sprawdzić, czy zastosowana konstrukcja ogranicza niekontrolowane przemieszczanie się materiału. W praktyce zdarzają się też problemy wynikające z różnic pomiędzy wymiarami nominalnymi a rzeczywistymi. Elementy z niewielkimi odchyleniami mogą ocierać się o prowadnice lub nieprawidłowo układać na rolkach. Dlatego przed określeniem końcowych parametrów instalacji warto uwzględnić zakres wymiarów transportowanych towarów, przewidywane obciążenia a także warunki, w jakich urządzenie będzie eksploatowane.
Na działanie instalacji transportowej wpływają też czynniki związane z otoczeniem, sposobem obsługi i organizacją konserwacji. Pył osadzający się na elementach ruchomych, wilgoć, zmiany temperatury oraz pozostałości surowców mogą powodować przyspieszone zużycie wybranych części lub utrudniać prawidłowy ruch ładunku. Dlatego harmonogram przeglądów powinien odpowiadać intensywności pracy urządzeń i zaleceniom zawartym w dokumentacji technicznej. Podczas sprawdzeniu zwraca się uwagę w głównej mierze na stan powierzchni roboczych, napięcie taśm, mocowanie prowadnic i działanie czujników. Ważne są także objawy pojawiające się stopniowo, takie jak zwiększony hałas, nierówna praca napędu czy częstsze zatrzymywanie się transportowanych przedmiotów. Ich przyczyną nie za każdym razem jest uszkodzenie samego przenośnika. Problem może wynikać z niewłaściwego ustawienia sąsiedniej maszyny, zmiany rodzaju materiału albo zakłóceń w komunikacji w gronie urządzeniami. Podczas rozbudowy zakładu należy prócz tego oszacować dostępne miejsce, sposobność doprowadzenia zasilania oraz sposób połączenia nowego odcinka z istniejącą instalacją. Istotne pozostaje również zapewnienie dostępu do miejsc wymagających czyszczenia i napraw. Jeżeli czynności serwisowe są utrudnione przez zabudowę lub rozmieszczenie innych maszyn, czas potrzebny na usunięcie usterki może w ogromnym stopniu się wydłużyć. Z tego względu kwestie eksploatacyjne stanowią ważną część planowania urządzeń transportujących, niezależnie od skali całego przedsięwzięcia.
Więcej informacji na stronie: rolki grawitacyjne.